Гальваника: нанесение гальванических покрытий и защита от коррозии медных, латунных и бронзовых деталей

Основы гальванического нанесения
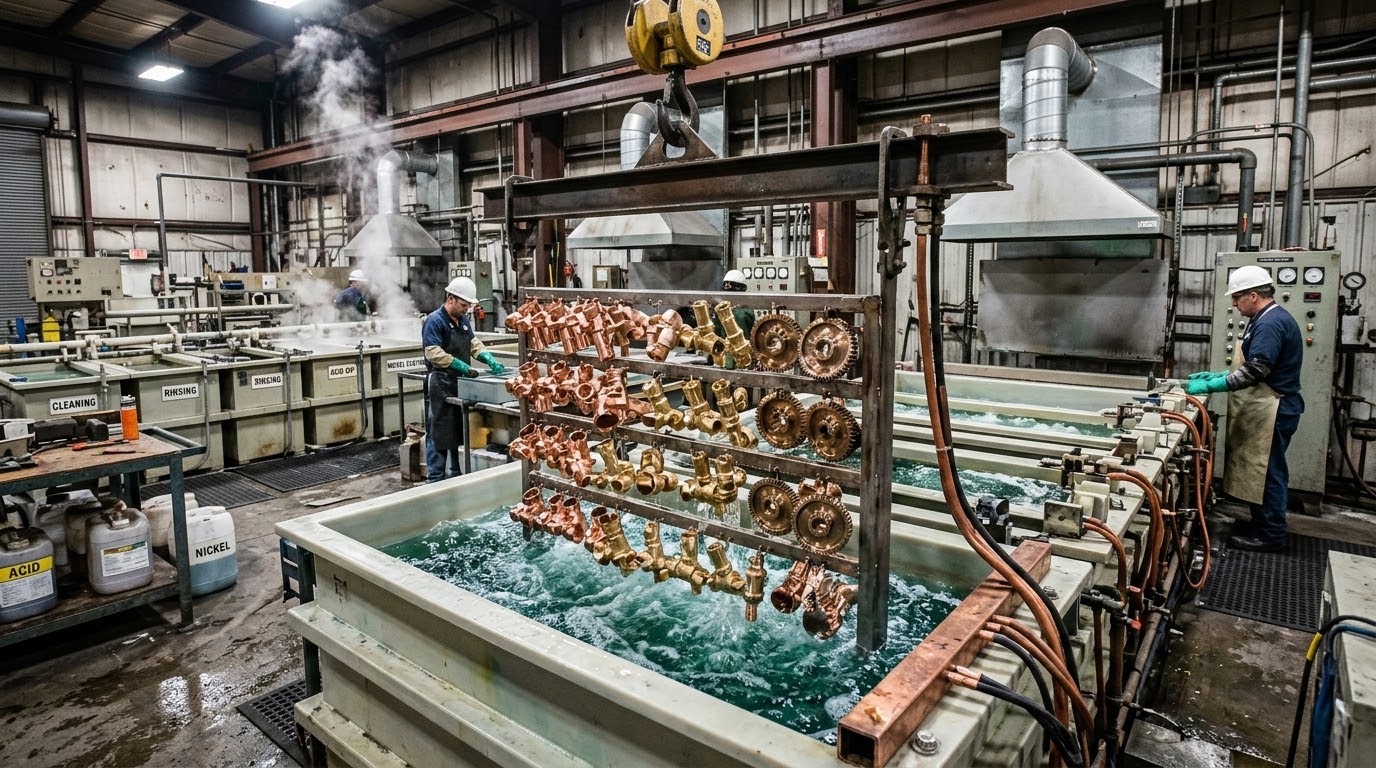
Гальваническое нанесение представляет собой технологический процесс осаждения металла из электрически проводящего раствора на поверхность заготовки, которая выступает как электрод. Электрический ток переносит ионы металла к рабочей поверхности, где они восстанавливаются на кристаллической решетке. Раствор содержит соли металла, воду и добавки, регулирующие блеск, структуру и однородность слоя. В результате формируется покрытие необходимой толщины, которое влияет на защиту, износостойкость и декоративность деталей.
Выбор типа покрытия зависит от условий эксплуатации и совместимости с основой. Для медных и цветных сплавов применяют барьерные и декоративные варианты: никелирование и хромирование повышают стойкость к износу и коррозии, золочение и серебрение обеспечивают декоративность и электропроводность, а цинкование дополняет защиту от внешних факторов. Растворы и режимы процесса определяют состав покрытия, его структуру и способность выдерживать рабочую среду без пористости и растрескивания.
Что такое электроосаждение и какие типы покрытий применяются к изделиям из меди и сплавов
Электроосаждение — это процесс переноса металла из раствора к поверхности заготовки за счет электролитического тока, который заставляет ионы переходить к каталоду и превращаться в твердую фазу. Осаждаемым металлом может быть никель, хром, золото, серебро или цинк, а также сочетания в композиционных покрытиях. В зависимости от состава раствора формируется характер зерна, пористость и адгезия к основному металлу гальванические покрытия.
Как устроен электрохимический процесс и роль электродов и растворов
При гальванике заготовка работает как катод, а анод — как источник ионов металла. Раствор содержит соли металла, кислоту или щелочь для поддержания нужной проводности и pH. Электролитические добавки регулируют морфологию слоя, снижают зернистость и призрачность пор, стабилизируют процесс осаждения и предотвращают образование дефектов. Температура раствора и плотность тока напрямую влияют на скорость осаждения и структуру кристаллической решетки.
Защита от коррозии: механизмы и выбор покрытия
Защита от коррозии достигается за счет двух основных механизмов: барьерной защиты, когда покрытие препятствует контакту металла с агрессивной средой, и дефицита электрохимических процессов за счет правильной комбинации материалов и толщины. В процессе образуется непрерывный, плотный слой с минимальной пористостью, что ограничивает проникновение агрессивных агентов к основному металлу и снижает скорость коррозионных процессов.
«Толщина покрытия должна обеспечивать достаточную защиту, но не приводить к трещиностойкости и деформации основы»
Влияние состава и толщины на стойкость к коррозии
Состав раствора определяет тип покрытия, его химическую устойчивость и способность противостоять агрессивным средам. Толщина слоя влияет на барьерную защиту: чем толще слой, тем меньше пор и дефектов, однако избыточная толщина может вызвать трещины из-за остаточных напряжений. При выборе толщины учитывают условия эксплуатации, тепловые режимы и механические нагрузки, характерные для изделия.
Типы покрытий для медных деталей и их ограничения
Для медных и цветных сплавов применяют никелирование, хромирование, золочение и серебрение. Никелирование образует прочный барьер, но требует тщательной подготовки подложки; хромирование обеспечивает износостойкость и мелко пористый поверхностный слой, но чувствительно к дефектам основы; золочение дает декоративность и электропроводность, однако менее стойко к агрессивным средам; серебрение обладает хорошей электро- и теплопроводностью, но подвержлено химическим воздействиям в кислых средах. Эти свойства зависят от выбранных растворных систем, режимов тока и толщины.
Подготовка поверхности и нанесение на медные, латунные и бронзовые детали
Этапы очистки, обезжиривания, активации и механической подготовки
Подготовка поверхности начинается с удаления масел и загрязнений, затем проводится обезжиривание, очистка и активация. Очистку проводят в щелочном растворе и промывают, после чего выполняют кислотную обработку для снятия оксидной пленки и повышения энергичности поверхности. Активация включает нанесение каталитического слоя, обеспечивающего сцепление последующего покрытия с основой; после активации рекомендуется механическая подготовка поверхности для повышения адгезии и равномерности слоя.
- Очистка поверхности от масел и загрязнений в щелочном растворе.
- Обезжиривание растворителем или щелочным составом.
- Очистка поверхности кислотной обработкой.
- Активация поверхности каталитическим слоем.
- Механическая подготовка поверхности (шлифовка, микрорезка или очистка для снятия дефектов).
Параметры процесса: ток, напряжение, температура и длительность
Параметры процесса подбираются под тип покрытия, материал основы и требуемую толщину. Плотность тока влияет на скорость осаждения и микроструктуру слоя; напряжение задается по электродному контурному режиму; температура раствора регулирует скорость химических реакций и растворимость компонентов. Длительность процесса напрямую коррелирует с итоговой толщиной покрытия и может повлиять на однородность за счет перераспределения ионов.
Контроль качества и риски
Методы контроля толщины, адгезии и однородности
Контроль толщины проводят методами, основанными на неразрушающем анализе (XRF-спектрометрия, измерение рефлективности), а также оптическими методами. Адгезию оценивают по тестам на отслаивание или изгиб, а однородность — по визуальным осмотрам и микроструктурному анализу. Важны также пористость и отсутствие дефектов, которые могут стать стартовыми очагами коррозии.
Влияние несовместимости материалов и дефектов на результат
Несовместимость материалов может вести к диффузии элементов, изменению межслойных напряжений и ускорению коррозии. Дефекты покрытия, такие как поры, трещины и неравномерная толщина, снижают барьерную способность и создают пути проникновения агрессивной среды к базовому металлу, что может привести к преждевременному выходу из строя изделия.
| Тип покрытия | Основной эффект | Диапазон толщины |
|---|---|---|
| Никелирование | Барьерная защита, износостойкость | 5–25 мкм |
| Хромирование | Твёрдость, высокие износостойкость и минимальная пористость | 0,5–5 мкм |
| Золочение | Декоративность, электропроводность | 0,05–0,5 мкм |
| Серебрение | Хорошая электрическая проводимость | 0,5–2 мкм |
